


ZKL Series 650 ℃เตาไนไตรด์เหลว
Cat:เตาอุตสาหกรรม
ZKL Series 650 ℃เตาไนไตรด์เหลวเหมาะสำหรับการรักษาพื้นผิวและการปรับปรุงประสิทธ...
ดูรายละเอียด


การกะเทาะเกลียวเป็นหนึ่งในความล้มเหลวที่มีค่าใช้จ่ายสูงและน่าสับสนที่สุดในการยึดทางอุตสาหกรรม สามารถล็อคน็อตเข้ากับสกรูเครื่องจักรได้แน่นจนกรรไกรยึดก่อนที่ข้อต่อจะแยกออกจากกัน กุญแจสำคัญในการหลีกเลี่ยงสภาวะนี้ไม่ใช่การเคลือบเวทย์มนตร์เพียงครั้งเดียว เป็นการผสมผสานระหว่างความพอดีของเกลียวที่ถูกต้องและการจับคู่ความแข็งโดยเจตนาระหว่างน็อตและสกรูเครื่องจักร เมื่อปัจจัยทั้งสองนี้ได้รับการควบคุมร่วมกัน จะสามารถป้องกันการครูดได้ก่อนที่จะเริ่มทำงาน
การกะเทาะของเกลียวหรือที่เรียกว่าการเชื่อมด้วยความเย็นหรือการยึดแบบเกา เกิดขึ้นเมื่อพื้นผิวโลหะที่เป็นเกลียวสองอันเลื่อนเข้าหากันภายใต้แรงดันสูง รอยเชื่อมไมโครเวลล์เฉพาะที่จะเกิดขึ้นที่จุดสูง จากนั้นจึงฉีกออกจากกัน เหลือไว้แต่วัสดุที่หยาบและฉีกขาด แต่ละรอบจะสร้างพื้นผิวสัมผัสใหม่ที่จะเชื่อมกันอีกครั้ง และกระบวนการจะเร่งความเร็วอย่างรวดเร็ว
สเตนเลสออสเทนนิติก เช่น 304 และ 316 มีแนวโน้มที่จะเกิดการครูดเป็นพิเศษ เนื่องจากฟิล์มออกไซด์ของพวกมันบางและพฤติกรรมการแข็งตัวของพวกมันจะสร้างอนุภาคการสึกหรอที่แข็งและเสียดสี อย่างไรก็ตาม อลูมิเนียม ไทเทเนียม และแม้แต่เหล็กคาร์บอนเคลือบก็สามารถทนต่อแรงกดสัมผัสที่รุนแรงได้
การอาเจียนมีแนวโน้มมากขึ้นเมื่อ:
ความพอดีของเกลียวจะกำหนดระยะห่างหรือการรบกวนระหว่างเกลียวที่ผสมพันธุ์ ในตัวยึดซีรีส์นิ้ว คลาส 1A/1B, 2A/2B และ 3A/3B อธิบายถึงความแน่นที่เพิ่มขึ้น ในตัวยึดแบบเมตริก คู่พิกัดความเผื่อทั่วไป เช่น 6g/6H และ 6e/6H ให้การควบคุมส่วนเชื่อมต่อที่คล้ายคลึงกัน
ความพอดีมีความสำคัญเนื่องจากจะควบคุมวิธีกระจายโหลดข้ามเธรดที่มีส่วนร่วม ความพอดีที่ถูกต้องจะกระจายภาระการจับยึดไปตามเกลียวยาว และลดแรงกดในพื้นที่ ความพอดีที่หลวมเกินไปจะทำให้ผ้ามุ่งความสนใจไปที่ด้ายสองสามเส้นแรก ความพอดีที่แน่นเกินไปจะทำให้เกิดแรงเสียดทานและอาจดักจับการปนเปื้อน และทั้งสองสภาวะจะเพิ่มความเสี่ยงต่อการครูด
| คลาสฟิต | คำอธิบาย | การใช้งานทั่วไป |
|---|---|---|
| 1A / 1B | พอดีการกวาดล้างหลวม | ประกอบอย่างรวดเร็วด้วยเกลียวชุบหรือเสียหายเล็กน้อย |
| 2A / 2B | พอดีตัวปกติ | ชุดสกรูและน็อตเครื่องจักรทั่วไป |
| 3A / 3B | ทรงเข้ารูปพอดีตัว | ข้อต่อที่แม่นยำพร้อมการควบคุมแรงบิดและการหล่อลื่น |
ในระหว่างการออกแบบ ให้ตรวจสอบเส้นผ่านศูนย์กลางพิทช์ที่มีประสิทธิภาพ แทนที่จะอาศัยเฉพาะเส้นผ่านศูนย์กลางหลักเท่านั้น นี่คือจุดที่การกวาดล้างและการรบกวนปรากฏขึ้นจริง และจุดที่การป้องกันการครูดจะชนะหรือแพ้
การจับคู่ความแข็งมักถูกเข้าใจผิด การจับคู่ไม่ได้หมายถึงการทำให้น็อตและสกรูเครื่องจักรเหมือนกัน ความแข็งที่เหมือนกันในสเตนเลสออสเทนนิติกที่เหมือนกันจะเพิ่มความเสี่ยงต่อการครูด เนื่องจากพื้นผิวทั้งสองเสียรูป แข็งตัวจากการแข็งตัว และฉีกขาดในลักษณะเดียวกัน วิธีการที่เชื่อถือได้มากกว่าคือการควบคุมส่วนต่างความแข็ง
พื้นผิวด้านหนึ่งอาจแข็งกว่าอีกพื้นผิวหนึ่ง ดังนั้นการเคลื่อนไหวสัมพัทธ์จึงทำได้โดยการขัดเงามากกว่าการเชื่อมด้วยไมโคร ในส่วนประกอบสแตนเลส เกลียวนอกที่แข็งกว่าบนสกรูเครื่องจักรรวมกับเกลียวภายในที่อบอ่อนหรืออ่อนกว่าในน็อตสามารถป้องกันการครูดได้ อย่างไรก็ตาม จะต้องควบคุมส่วนต่าง ความแตกต่างอย่างมากอาจกลายเป็นการตัดแบบเสียดสีแทนการสัมผัสที่ราบรื่น
การจับคู่ความแข็งที่ถูกต้องไม่ได้เกี่ยวกับความแข็งที่เท่ากัน เป็นเรื่องเกี่ยวกับความสัมพันธ์โดยเจตนาที่ป้องกันไม่ให้พื้นผิวเกลียวทั้งสองเชื่อมเข้าด้วยกัน
การเลือกน็อตที่ถูกต้องเป็นส่วนหนึ่งของการตัดสินใจนี้ เนื่องจากสภาพวัสดุของน็อต ความยาวของเกลียว และการกระจายความแข็งจะเป็นตัวกำหนดว่าจะแบ่งปันน้ำหนักกับสกรูเครื่องจักรอย่างไร
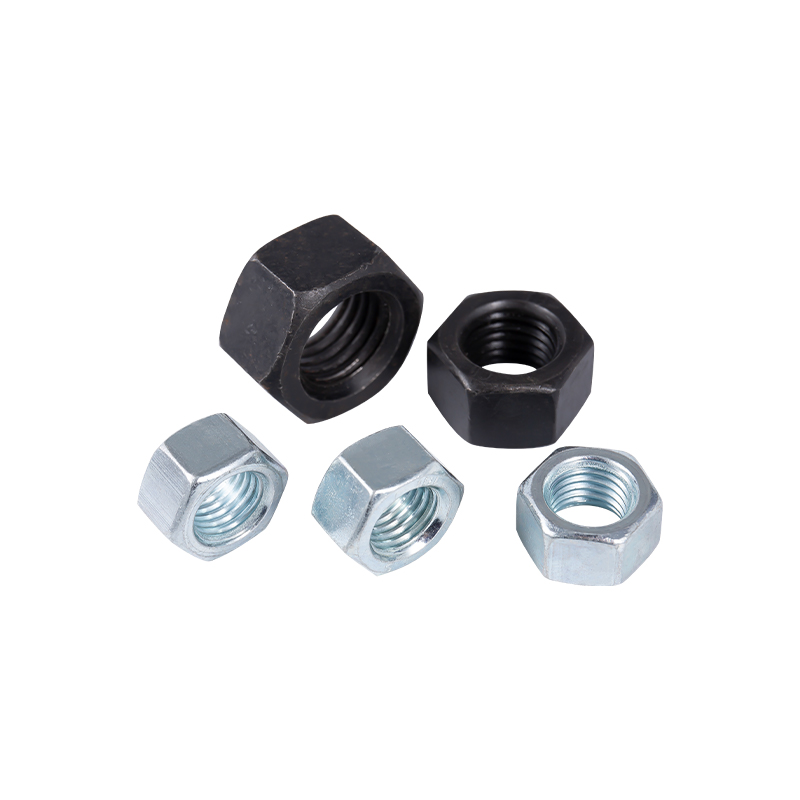 หน้าแปลนและน็อตล็อคสำหรับการยึดที่ทนต่อการสั่นสะเทือน การเลือกนี้ครอบคลุมถึงประเภทน็อตธรรมดา หน้าแปลน และน็อตล็อคตัวเอง การออกแบบหน้าแปลนเพิ่มพื้นที่สัมผัสและความมั่นคง ในขณะที่รุ่นป้องกันการคลายตัวช่วยป้องกันการคลายตัวของเกลียวภายใต้การสั่นสะเทือนหรือการเปลี่ยนแปลงทางความร้อน ดูผลิตภัณฑ์ →
การจับคู่วัสดุสามารถหยุดการครูดได้เช่นกัน เมื่อสกรูเครื่องจักรทำจากสแตนเลส น็อตที่ทำจากซิลิคอนบรอนซ์หรือเหล็กคาร์บอนเคลือบจะลดการยึดเกาะ แต่ในผลิตภัณฑ์อุตสาหกรรมจำนวนมาก การเลือกใช้วัสดุได้รับการแก้ไขโดยข้อกำหนดการกัดกร่อน ดังนั้นการตกแต่งพื้นผิวและการเคลือบจึงกลายเป็นการป้องกันในทางปฏิบัติ
ความหยาบของพื้นผิวและความสะอาดเป็นสิ่งสำคัญ เกลียวเรียบมีแรงเสียดทานน้อยกว่า แต่พื้นผิวที่เรียบเกินไปสามารถส่งเสริมการยึดเกาะได้ หลีกเลี่ยงการดึงสารประกอบ ทราย อนุภาคโลหะ และความชื้นภายในชุดเกลียว สารปนเปื้อนเหล่านี้สร้างจุดกดในพื้นที่และเร่งการเชื่อมไมโคร
| วัสดุอ่อนนุช | วัสดุสกรู | แนวโน้มที่น่ารำคาญ | แนวทางการปฏิบัติ |
|---|---|---|---|
| สแตนเลส | สแตนเลส | สูง | ใช้สารหล่อลื่นและส่วนต่างความแข็งที่ควบคุม |
| เหล็กกล้าคาร์บอน | สแตนเลส | ปานกลาง | การชุบสังกะสีหรือนิกเกิลช่วยลดการยึดเกาะ |
| ซิลิคอนบรอนซ์ | สแตนเลส | ต่ำ | เหมาะสำหรับการถอดประกอบและบริการทางทะเล |
การอบชุบด้วยความร้อนเป็นวิธีที่ตรงที่สุดในการควบคุมความแข็งของทั้งน็อตและสกรูเครื่องจักร ตัวยึดเหล็กกล้าคาร์บอนที่มีความแข็งแรงสูงได้รับการชุบแข็งและอบคืนตัวเพื่อให้เป็นไปตามช่วงความแข็งที่ระบุ สกรูเครื่องจักรที่ทำจากสแตนเลสสามารถทำงานเย็นหรืออบอ่อนเพื่อสร้างความสัมพันธ์ด้านความแข็งที่จำเป็นสำหรับประสิทธิภาพในการป้องกันการครูด
เนื่องจากการจับคู่ความแข็งต้องใช้ความแม่นยำ กระบวนการบำบัดความร้อนจึงต้องสอดคล้องกันตลอดการดำเนินการผลิต เตาเผาสมัยใหม่ที่มีบรรยากาศที่ควบคุมได้และความสม่ำเสมอของอุณหภูมิช่วยให้ผู้ผลิตเจาะหน้าต่างที่มีความแข็งแคบได้ แทนที่จะใช้เพียงการให้ความร้อนกับตัวยึดจนกว่าจะดูแข็งพอ หากต้องการทำความเข้าใจว่าการตัดสินใจเกี่ยวกับกระบวนการเหล่านี้ส่งผลต่อชิ้นส่วนโลหะสำเร็จรูปอย่างไร โปรดดูคู่มือนี้ที่ การเพิ่มประสิทธิภาพการบำบัดความร้อนทางอุตสาหกรรม .
สกรูเครื่องจักรภายในหกเหลี่ยมหัวฝาครอบซ็อกเก็ตมักถูกเลือกใช้ในการประกอบที่มีความแม่นยำ เนื่องจากรูปทรงของไดรฟ์ช่วยให้สามารถควบคุมแรงบิดได้และมีพฤติกรรมการนั่งที่ดีขึ้น
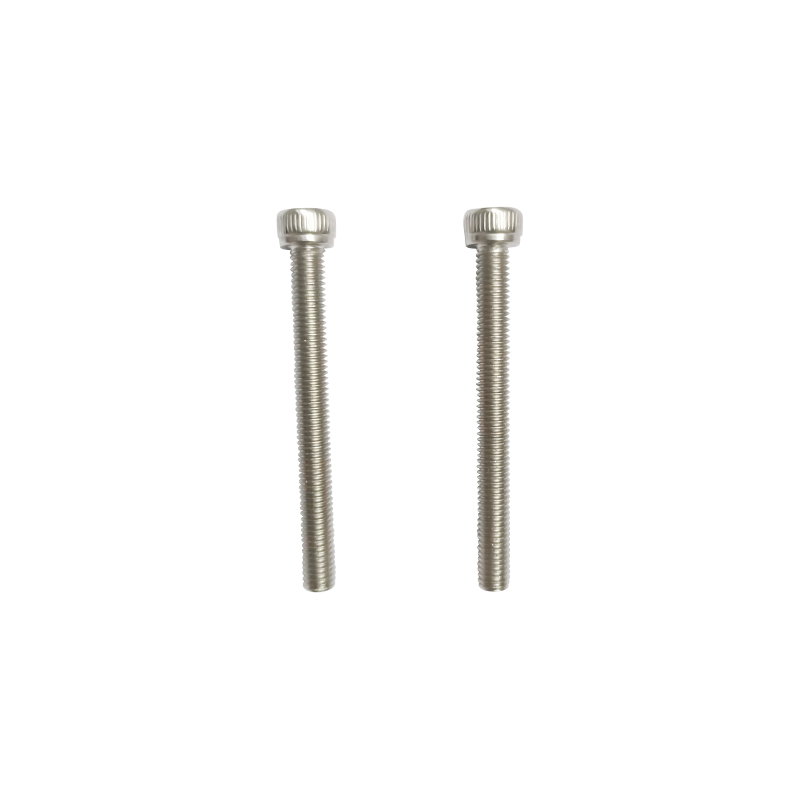 M4-0.7×8 SUS304 สกรูหัวจมจม สกรูสเตนเลสสตีลที่มีความแม่นยำพร้อมระบบขับเคลื่อนหกเหลี่ยมภายในช่วยให้สามารถควบคุมแรงบิดในพื้นที่จำกัดได้ พื้นผิวที่สว่างสดใสและการออกแบบเกลียวเต็มทำให้เหมาะกับชุดประกอบที่มีความแม่นยำ โดยที่พฤติกรรมของเบาะนั่งและความต้านทานการกัดกร่อนมีความสำคัญ ดูผลิตภัณฑ์ →
แม้จะมีความพอดีและความแข็งที่ถูกต้อง วิธีการประกอบจะตัดสินว่าเกิดการครูดจริงหรือไม่ สาเหตุที่พบบ่อยที่สุดของการยึดอย่างกะทันหันไม่ใช่ข้อผิดพลาดจากการออกแบบ เป็นกระบวนการประกอบที่ทำให้เกิดแรงเสียดทานมากเกินไปเร็วเกินไป
ความเร็วในการประกอบเป็นตัวกระตุ้นที่ทราบกันดี การหมุนเร็วทำให้เกิดความร้อนในพื้นที่มากขึ้นและทำให้เกิดการยึดเกาะที่รุนแรงยิ่งขึ้น การชะลอตัวจะทำให้จุดสัมผัสมีพลังงานในการเชื่อมน้อยลง และทำให้สารหล่อลื่นมีเวลาคงอยู่ในบริเวณเกลียว
เริ่มต้นด้วยด้ายมาตรฐานและคลาสพอดี ตรวจสอบเส้นผ่านศูนย์กลางที่มีประสิทธิภาพด้วยเกจเกลียวที่เหมาะสม จากนั้น กำหนดข้อกำหนดด้านวัสดุและความแข็ง สุดท้าย เพิ่มการรักษาพื้นผิวหรือสารหล่อลื่นที่ตรงกับสภาพแวดล้อมการบริการ
หากข้อต่อเป็นสแตนเลสและต้องถอดประกอบในภายหลัง ให้ใช้สารป้องกันการยึดติดที่มีนิกเกิลเป็นส่วนประกอบหลัก และหลีกเลี่ยงสารประกอบที่มีทองแดง ซึ่งอาจทำให้เกิดการกัดกร่อนของกัลวานิกบนสแตนเลสได้ สำหรับอุปกรณ์ที่มีการสั่นสะเทือน ให้พิจารณาน็อตหน้าแปลนหรือน็อตล็อค เนื่องจากพวกมันจะเปลี่ยนเส้นทางโหลดและลดการเคลื่อนที่ระดับไมโครที่กลายเป็นเฟรต ก คำแนะนำในการเลือกตัวยึดที่กว้างขึ้น สามารถช่วยให้คุณสร้างสมดุลระหว่างตัวเลือกเหล่านี้กับต้นทุนและความพร้อมใช้งานได้
ไม่ ความพอดีของเกลียวที่ถูกต้องจะช่วยลดแรงกดที่หน้าสัมผัสและปรับปรุงการกระจายโหลด แต่ก็ไม่ได้ขจัดความจำเป็นในการควบคุมความแข็ง การเตรียมพื้นผิว และการหล่อลื่น การป้องกันการครูดต้องใช้การควบคุมการออกแบบและการประกอบร่วมกัน
ในการออกแบบป้องกันการครูดส่วนใหญ่ จะใช้ค่าส่วนต่างความแข็งที่ควบคุมได้ เกลียวนอกที่แข็งกว่าและมีเกลียวในอ่อนกว่านั้นเป็นเรื่องปกติ แต่เกลียวนอกก็สามารถใช้ได้หากเลือกวัสดุ สารเคลือบพื้นผิว และสารหล่อลื่นอย่างระมัดระวัง สิ่งสำคัญคือการหลีกเลี่ยงพื้นผิวที่อ่อนนุ่มเหมือนกันจากตระกูลโลหะผสมเดียวกัน
ไม่ การครูดยังเกิดขึ้นกับอะลูมิเนียม ไทเทเนียม และโลหะที่มีความเหนียวอื่นๆ อีกด้วย สแตนเลสเป็นตัวอย่างทางอุตสาหกรรมที่พบบ่อยที่สุด เนื่องจากมีการใช้งานอย่างกว้างขวาง มีพฤติกรรมการแข็งตัวของงาน และฟิล์มออกไซด์บางๆ
แนะนำให้ใช้สารป้องกันการยึดติดที่มีสารนิกเกิลเป็นส่วนประกอบหลักสำหรับส่วนประกอบสแตนเลส ควรหลีกเลี่ยงสารประกอบที่มีทองแดง เนื่องจากทองแดงสามารถส่งเสริมการกัดกร่อนของกัลวานิกในข้อต่อเกลียวสแตนเลส
การป้องกันการกัดเกลียวเริ่มต้นที่การออกแบบ ไม่ใช่การบำรุงรักษา เกลียวที่คัดสรรมาอย่างดีจะกระจายน้ำหนัก ความสัมพันธ์ด้านความแข็งที่ควบคุมได้ช่วยป้องกันการเชื่อมด้วยความเย็น และการประกอบอย่างมีระเบียบทำให้พื้นผิวทั้งสองแยกจากกันนานพอที่จะยึดตัวยึดได้ เมื่อหลักการเหล่านี้ทำงานร่วมกัน น็อตและสกรูเครื่องจักรจะทำงานตามที่ได้รับการออกแบบมา นั่นคือยึดข้อต่อโดยไม่ให้เป็นชิ้นเดียวกัน
ผู้ผลิตที่มีประสบการณ์ทั้งในด้านการบำบัดความร้อนและการผลิตตัวยึด เช่น Jiaxing Zhongke Metal Technology Co., Ltd. อยู่ในสถานะที่แข็งแกร่งในการสนับสนุนการตัดสินใจเหล่านี้ด้วยการควบคุมกระบวนการที่ครอบคลุมตั้งแต่เตาเผาไปจนถึงด้ายสำเร็จรูป

ZKL Series 650 ℃เตาไนไตรด์เหลวเหมาะสำหรับการรักษาพื้นผิวและการปรับปรุงประสิทธ...
ดูรายละเอียด
ZKL Series 650 ℃เตาเผาประเภทกล่องเหมาะสำหรับกระบวนการบำบัดความร้อนเช่นการแบ่ง...
ดูรายละเอียด
เตาเผาชนิด RX3 Series มีการใช้กันอย่างแพร่หลายในด้านการบำบัดความร้อนโลหะรวมถึ...
ดูรายละเอียด
RT2 Series Furnace ความต้านทานต่อรถเข็นสามารถใช้สำหรับกระบวนการบำบัดความร้อนเ...
ดูรายละเอียด
สกรูการเจาะตัวเองของ PAN PAN เป็นตัวยึดชนิดหนึ่งที่ใช้กันอย่างแพร่หลายในการก่...
ดูรายละเอียด
Countersunk สกรูการเจาะตัวเองมีการใช้กันอย่างแพร่หลายในการผลิตเฟอร์นิเจอร์การ...
ดูรายละเอียด
Bolt เป็นตัวยึดทั่วไปที่ใช้ในหลายสาขาเช่นเครื่องจักรการก่อสร้างและรถยนต์ มันเ...
ดูรายละเอียด
ปะเก็นโมโนเมอร์และปะเก็นที่มีความทรงจำเป็นวัสดุปิดผนึกสองประเภทที่ใช้กันอย่าง...
ดูรายละเอียด+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
หมายเลข 2155, ถนน Shuanglong, เขต Nanhu, Jia Xing City, Zhejiang Province
ลิขสิทธิ์ © บริษัท JIAXING ZHONGKE METIL CO. , LTD. สงวนลิขสิทธิ์ผู้ผลิตและผู้จัดจำหน่ายตัวยึดสแตนเลสความแข็งแรงสูงแบบกำหนดเอง

