ZKL Series 1100 ℃เตาต้านทานกล่อง
Cat:เตาอุตสาหกรรม
เตาต้านทาน ZKL Series 1100 ℃เป็นอุปกรณ์ที่มีอุณหภูมิสูงในอุตสาหกรรมที่มีประสิ...
ดูรายละเอียด


สกรูเกลียวปล่อยสองตัวอาจดูเกือบจะเหมือนกันในถังขยะและยังคงมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงในสายการประกอบ ความแตกต่างมักจะเริ่มต้นที่หาง ปลายก้านตรงข้ามกับหัว สกรูหางแบนปิดท้ายด้วยหน้าตัดมุมทื่อ ในขณะที่สกรูหางแหลมปิดท้ายด้วยปลายเรียว ตัวเลือกทางเรขาคณิตเพียงตัวเดียวนั้นตัดสินใจว่าจำเป็นต้องมีรูนำหรือไม่ สกรูสตาร์ทเร็วแค่ไหน และแรงบิดในการขับเคลื่อนที่ข้อต่อจะดูดซับก่อนที่จะเกิดข้อผิดพลาด
อย่างไรก็ตาม เรขาคณิตบอกเล่าเรื่องราวได้เพียงครึ่งเดียวเท่านั้น วัสดุที่อยู่ด้านหลังทิป ร่วมกับการอบชุบด้วยความร้อน จะช่วยตัดสินว่าเกลียวจะก่อตัวในซับสเตรตอย่างหมดจดหรือลอกออก
ในศัพท์เฉพาะของตัวยึด หางคือปลายขั้วต่อของด้าม และควบคุมวิธีที่สกรูเข้าสู่ชิ้นงาน
เนื่องจากจุดหางแหลมจะเรียว เกลียวแรกจึงไม่สมบูรณ์และลึกลงไปเรื่อยๆ เมื่อสกรูเคลื่อนตัว สกรูหางแบนจะขนเกลียวที่สมบูรณ์มากขึ้นใกล้กับปลายก้าน ซึ่งจะเปลี่ยนทั้งการกระจายน้ำหนักตามความยาวที่เกี่ยวและรูปร่างของกราฟแรงบิดในการขับเคลื่อน
เกรดเหล็กกล้าคาร์บอน เช่น C1022A มักจะผ่านการชุบแข็งที่ตัวเรือน โดยพื้นผิวจะถูกคาร์บูไรซ์ให้มีความแข็งสูง จึงสามารถตัดหรือขึ้นรูปเป็นเกลียวได้ ในขณะที่แกนกลางยังคงนุ่มและแข็งกว่า ดังนั้นสกรูจึงไม่สแน็ปภายใต้แรงบิด ช่องว่างระหว่างความแข็งของพื้นผิวและความแข็งของแกนคือสิ่งที่ทำให้สกรูขนาดเล็กมีความแกร่งและทนทาน
ตัวเลือกสแตนเลสมีพฤติกรรมแตกต่างออกไปและมักถูกเข้าใจผิด:
ความแตกต่างสำคัญที่สุดที่ปลายแหลม จุดนั้นมีหน้าตัดที่เล็กมาก ดังนั้นจุดที่แข็งเกินไปหรือแข็งเกินไปอาจแตกหักได้ในระหว่างขับรถ ในขณะที่จุดที่แข็งน้อยกว่าจะพับและไม่ยอมสตาร์ท สกรูหางแบนจะกระจายแรงกดทับในพื้นที่ที่กว้างขึ้น แต่การยึดเกลียวที่ยาวหมายความว่าความลึกของตัวเรือนจะต้องคงที่ตลอดความยาวของเกลียวทั้งหมด
จุดสำคัญ
รูปทรงส่วนปลายเป็นตัวกำหนดวิธีที่สกรูเข้าสู่วัสดุ เกรดวัสดุและความลึกของเคสเป็นตัวกำหนดว่าจะคงอยู่ในกระบวนการหรือไม่
สกรูหางแบนเป็นสกรูยึดแบบควบคุม เนื่องจากไม่สามารถเจาะชิ้นงานได้ เส้นผ่านศูนย์กลางรูและคุณภาพของรูจึงกำหนดเงื่อนไขการขึ้นรูปเกลียว ในโลหะแผ่น โดยปกติแล้วรูจะถูกเจาะหรือเจาะรูเล็กน้อยตามขนาดเกลียวที่กำหนด และสกรูจะม้วนหรือตัดเกลียวของตัวเองในผนังของรูนั้น ในพลาสติกและงานหล่อแม่พิมพ์ รูแกนที่ขึ้นรูปแล้วจะให้ผลลัพธ์เช่นเดียวกัน
ผลลัพธ์ที่ตามมาสามารถคาดเดาได้: แรงบิดเริ่มต้นสูงขึ้นเนื่องจากโปรไฟล์เกลียวทั้งหมดเข้าในทันที ความยาวของข้อต่อควบคุมได้ง่าย และข้อต่อสามารถถอดประกอบและประกอบกลับได้โดยมีความเสียหายน้อยกว่าจุดที่แหลมคมมาก สกรูหางแบนยังเป็นทางเลือกที่เป็นธรรมชาติเมื่อสกรูผ่านแผงแรกและต้องสร้างเกลียวในน็อต บอส หรือชั้นที่สองที่หนากว่า
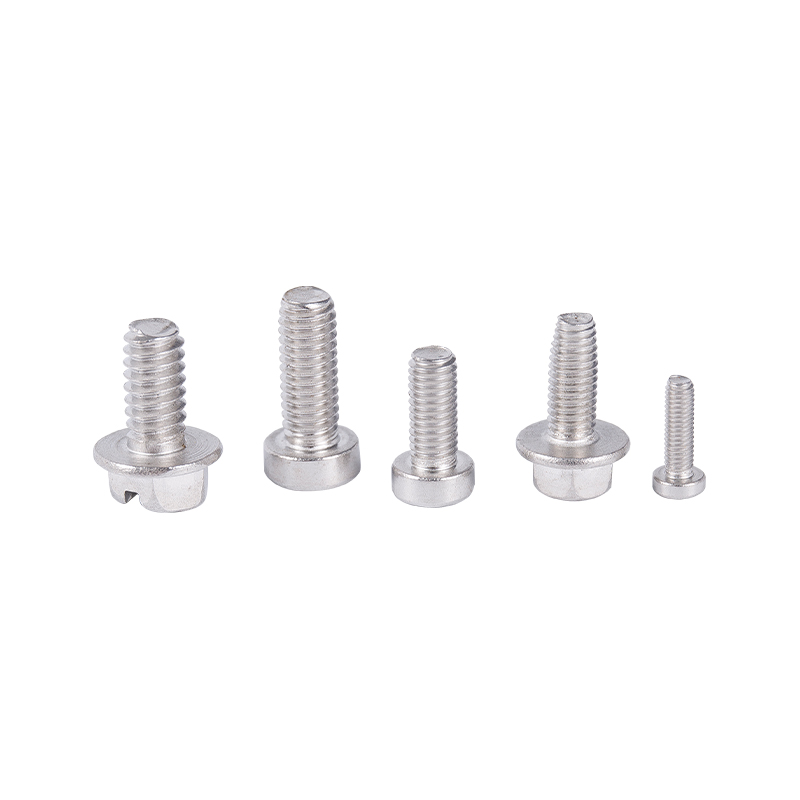 สกรูเกลียวปล่อยหางแบนสำหรับโลหะและรูตัน หางแบนทื่อเหมาะกับโลหะที่เจาะไว้ล่วงหน้า รูตัน และงานปิดก้น โดยมีหัวแบนหรือหัวกระทะ และมีตัวเลือกคาร์บอนหรือสแตนเลส ดูผลิตภัณฑ์ →
สกรูหางแหลมคมจะควบคุมความเร็ว จุดนี้วางตำแหน่งตัวเอง ผลักวัสดุออกไปด้านข้างและดึงด้ายเส้นแรกมาสัมผัสกัน ดังนั้นจึงไม่จำเป็นต้องเจาะไม้ พาร์ติเคิลบอร์ด แผ่นบาง และพลาสติกหลายชนิดแยกกัน ข้อเสียคือวัสดุพิมพ์ต้องยอมรับวัสดุที่ถูกแทนที่ ในไม้เนื้อแข็งที่มีความหนาแน่นสูงหรือเหล็กหนา จุดนี้ไม่มีที่จะเคลื่อนย้ายวัสดุ และแรงบิดในการขับเคลื่อนก็เพิ่มขึ้นอย่างรวดเร็ว
การออกแบบจุดแหลมยังเน้นความเครียด เนื่องจากปลายเรียวรับวัสดุน้อยกว่า และภาระในการขึ้นรูปเกลียวมาบรรจบกันบนเหล็กชุบแข็งปริมาณเล็กน้อย นั่นคือจุดที่การควบคุมความลึกของเคสกลายเป็นเรื่องสำคัญ: ตัวเรือนที่ตื้นเกินไปและจุดเปลี่ยนรูป, ตัวเรือนที่เปราะเกินไปและจุดบิ่น
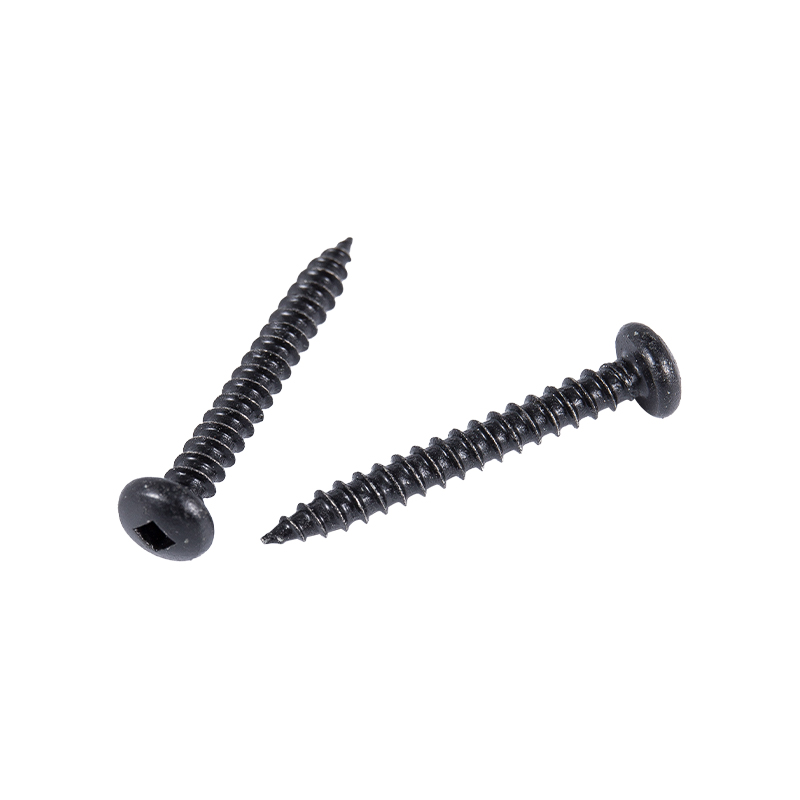 สกรูเกลียวปล่อยปลายแหลมแบบหัวกลม เหมาะสำหรับการประกอบโลหะที่เจาะล่วงหน้า สกรูหัว P แบบฝังขวางเหล่านี้จะตัดเกลียวและกระจายแรงจับยึดทั่วทั้งโครงสร้าง เฟอร์นิเจอร์ และอุปกรณ์ต่างๆ ดูผลิตภัณฑ์ →
ตารางด้านล่างสรุปความแตกต่างที่สำคัญที่สุดระหว่างการทำงานตามข้อกำหนด
| คุณสมบัติ | หางแบน | หางแหลม |
|---|---|---|
| สิ้นสุดเรขาคณิต | ใบหน้าคมกริบ | จุดเรียวรูปกรวย |
| รูนำร่อง | จำเป็น ควบคุมเส้นผ่านศูนย์กลาง | มักจะไม่จำเป็น |
| พฤติกรรมเริ่มต้น | ต้องการหลุมที่อยู่ | จุดเริ่มต้นด้วยตนเอง |
| การมีส่วนร่วมของเธรด | ร้อยด้ายให้สมบูรณ์ใกล้ถึงจุดสิ้นสุด | ด้ายที่ปลายไม่สมบูรณ์ |
| วัสดุพิมพ์ทั่วไป | โลหะแผ่น พลาสติก แม่พิมพ์หล่อ บอส | ไม้, พาร์ติเคิลบอร์ด, แผ่นบาง, พลาสติก |
| ความต้องการเชิงลึกของกรณีและปัญหา | สม่ำเสมอตลอดทั้งด้าย | ควบคุมได้ตรงจุด |
| การกำจัดและการนำกลับมาใช้ใหม่ | ดีกว่า ความเสียหายของพื้นผิวน้อยกว่า | ความเสียหายของพื้นผิวมากขึ้น |
ประสิทธิภาพการขึ้นรูปเกลียวเป็นผลการรักษาความร้อนพอๆ กับผลการออกแบบ การทำคาร์บูไรซิ่งจะสร้างชั้นพื้นผิวแข็ง ล็อคตัวล็อคในการเปลี่ยนแปลง และการแบ่งเบาบรรเทาคืนความแข็งแกร่งของแกนให้เพียงพอที่จะรับแรงบิดในการติดตั้ง ความลึกของเคส ความแข็งของพื้นผิว และความแข็งของแกนทั้งหมดจะต้องถูกยึดไว้ภายในหน้าต่าง และหน้าต่างดังกล่าวจะถือได้ง่ายที่สุดเมื่อบรรยากาศของเตาเผาและโปรไฟล์อุณหภูมิทำซ้ำจากชุดหนึ่งไปอีกชุดหนึ่ง
อุปกรณ์ในกระบวนการผลิตจึงอยู่เบื้องหลังคุณภาพของตัวยึดโดยตรง เตาคาร์บูไรซิ่งและอบคืนสภาพบรรยากาศที่ควบคุมจากช่วงที่ระบุอย่างเหมาะสม อุปกรณ์บำบัดความร้อน รักษาความลึกของกรณีและปัญหาให้สม่ำเสมอทั่วทั้งล็อตการผลิต แทนที่จะรักษาไว้เฉพาะในตัวอย่างเท่านั้น การสำรวจความแข็งและการทดสอบสเปรย์เกลือจะช่วยยืนยันว่าชั้นพื้นผิวทำงานตามที่ตั้งใจไว้ในการใช้งาน
การตัดสินใจเลือกวัสดุควรเป็นไปตามวัสดุพิมพ์ ไม่ใช่ในทางกลับกัน
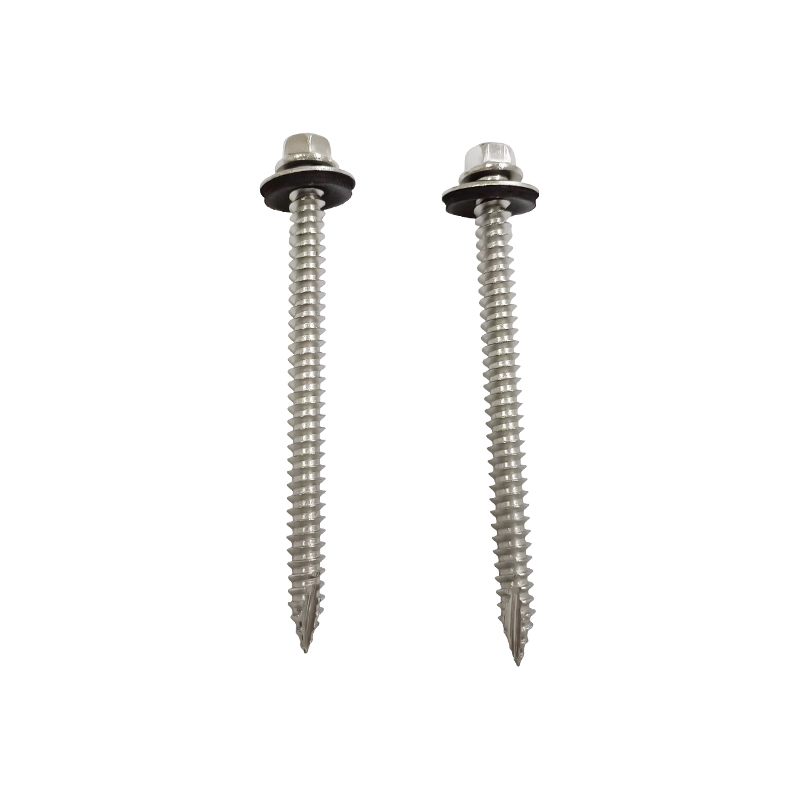 Hex Washer Head Type 17 สกรูเกลียวปล่อยพร้อมแหวนรอง EPDM สำหรับหลังคาและผนังโลหะกลางแจ้ง สกรู SUS410 นี้ใช้เกลียวค้ำยันและแหวนรองซีลเพื่อปรับปรุงการยึดเกาะและต้านทานความชื้น ดูผลิตภัณฑ์ →
| โหมดความล้มเหลว | น่าจะเป็นสาเหตุทางวัตถุ | การแก้ไขในทางปฏิบัติ |
|---|---|---|
| ด้ายหลุดออกจากวัสดุพิมพ์ | รูนำร่อง too large, or case depth too shallow | ลดเส้นผ่านศูนย์กลางของรู ตรวจสอบความแข็งของพื้นผิว |
| รอยแตกร้าวระหว่างการขับขี่ | ความลึกของเคสมากเกินไปหรือการแบ่งเบาบรรเทาไม่เพียงพอ | ตรวจสอบวงจรคาร์บูไรซิ่งและอุณหภูมิการอบคืนตัวอีกครั้ง |
| ชี้พับแล้วสกรูหมุน | ความแข็งของพื้นผิวต่ำเกินไปสำหรับวัสดุพิมพ์ | เพิ่มความลึกของเคสหรือเลือกเกรดที่แข็งขึ้น |
| การขูดและการยึดในสเตนเลส | เกรดออสเทนนิติกรวมกับแรงเสียดทานสูง | เปลี่ยนไปใช้ SUS410 หรือใช้สารหล่อลื่นที่เหมาะสม |
| สนิมปรากฏขึ้นรอบศีรษะ | เหล็กคาร์บอนที่มีการชุบไม่เพียงพอ | อัพเกรดเป็นเกรดสเตนเลสเพื่อสิ่งแวดล้อม |
ไม่ สกรูหางแหลมสามารถสตาร์ทในรูธรรมดาได้ แต่สกรูหางแบนจำเป็นต้องมีรูที่มีเส้นผ่านศูนย์กลางถูกต้องที่เตรียมไว้ การขันสกรูหางแบนโดยไม่มีรูนำมักจะทำให้ชิ้นงานเสียรูปแทนที่จะสร้างเกลียว
ใช่ในโลหะและพลาสติกแข็ง โดยปกติแล้วรูจะถูกเจาะหรือเจาะให้ต่ำกว่าขนาดเกลียวที่ระบุเล็กน้อย เพื่อให้สกรูมีวัสดุรองรับ และรูแกนที่ขึ้นรูปจะทำหน้าที่เหมือนกันในชิ้นส่วนพลาสติก
ไม่มีเกรดใดที่ดีกว่าในระดับสากล C1022A ที่ชุบแข็งด้วยเคสมีความแข็งผิวสูงด้วยต้นทุนที่ต่ำ SUS410 มีความแข็งที่เทียบเคียงได้กับความต้านทานการกัดกร่อนที่ดีกว่า ซึ่งมีความสำคัญต่อการใช้งานที่ชื้นหรือมีการกัดกร่อนเล็กน้อย
เกรดออสเทนนิติก เช่น SUS304 และ SUS316 ไม่สามารถชุบแข็งด้วยกรรมวิธีทางความร้อนได้ ดังนั้นเกลียวจึงอ่อนกว่าเหล็กกล้าคาร์บอนชุบแข็งที่ผิวกล่อง แรงเสียดทานที่สูงขึ้นยังกระตุ้นให้เกิดการครูด ซึ่งเพิ่มความเสี่ยงที่เกลียวหลุดหรือสกรูขาด
ทางเลือกระหว่างหางแบนและสกรูเกลียวปล่อยหางแหลมขึ้นอยู่กับลักษณะของข้อต่อ ส่วนหางที่แหลมคมช่วยเพิ่มความเร็วในการติดตั้งและความสามารถในการสตาร์ทตัวเองได้อย่างเหมาะสม โดยที่วัสดุพิมพ์สามารถรับวัสดุที่ถูกแทนที่ได้และจุดนั้นมีความลึกของเคสด้านหลังที่ถูกต้อง ส่วนหางแบนช่วยเพิ่มคุณภาพหน้าสัมผัส ความสามารถในการคาดเดาแรงบิด และการนำกลับมาใช้ใหม่ได้ หากเตรียมรูอย่างถูกต้อง ในทั้งสองกรณี เกรดและการรักษาความร้อนด้านหลังทิปจะตัดสินว่าจุดประสงค์ในการออกแบบจะคงอยู่ต่อจากการผลิตหรือไม่
หากต้องการมุมมองที่กว้างขึ้นเกี่ยวกับวิธีการจำแนกและใช้งานตัวยึดเหล่านี้ ภาพรวมของ ประเภทและการเลือกสกรูเกลียวปล่อย เป็นสหายที่มีประโยชน์ในการอ่าน
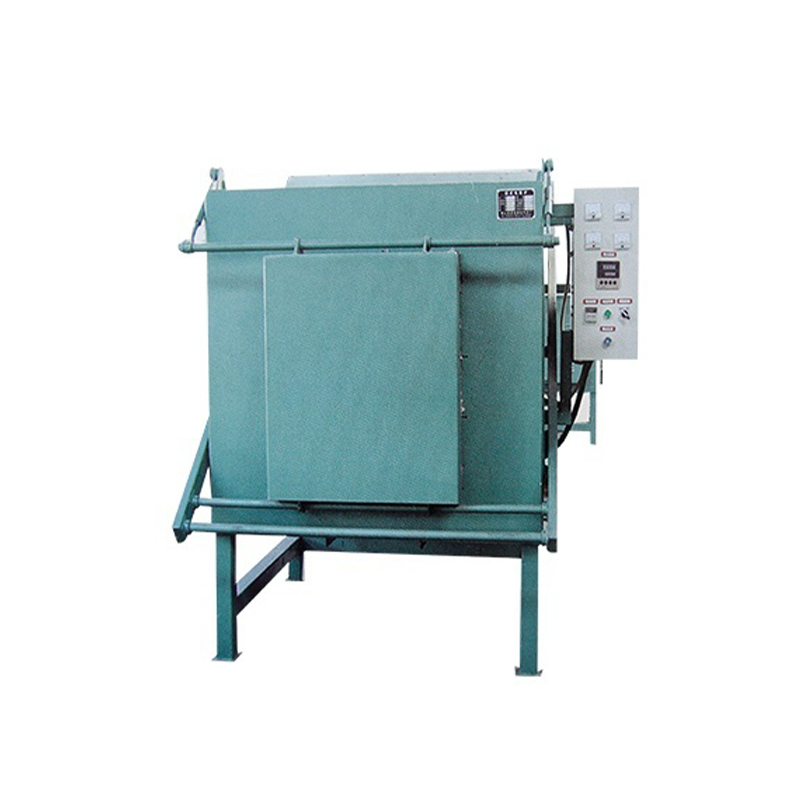
เตาต้านทาน ZKL Series 1100 ℃เป็นอุปกรณ์ที่มีอุณหภูมิสูงในอุตสาหกรรมที่มีประสิ...
ดูรายละเอียด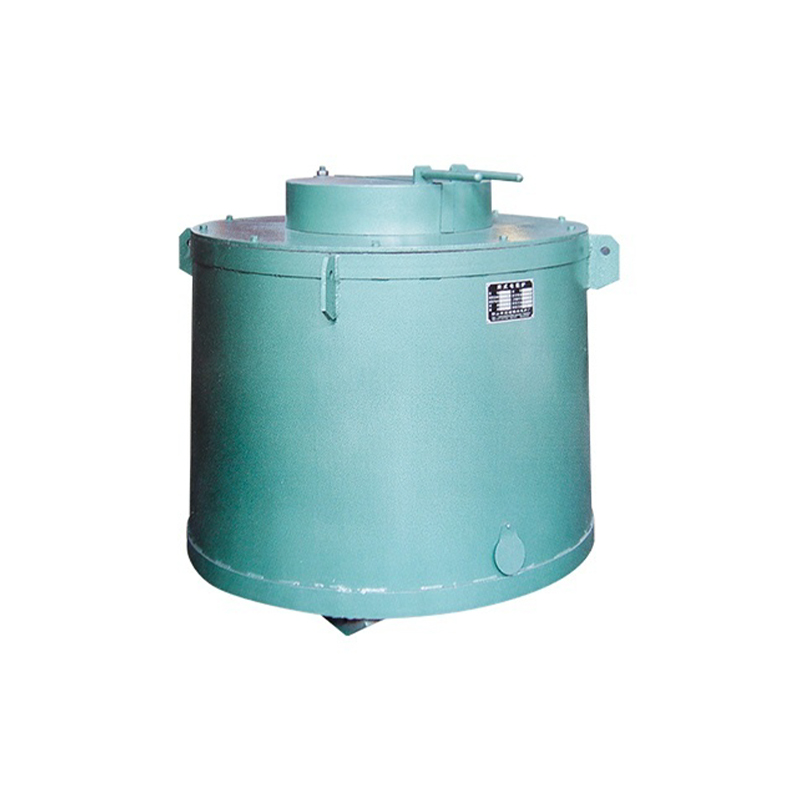
ZKL Series 850 ℃เตาต้านทานการเชื่อมของอลูมิเนียมพรี-วาคัมเป็นอุปกรณ์ที่มีประส...
ดูรายละเอียด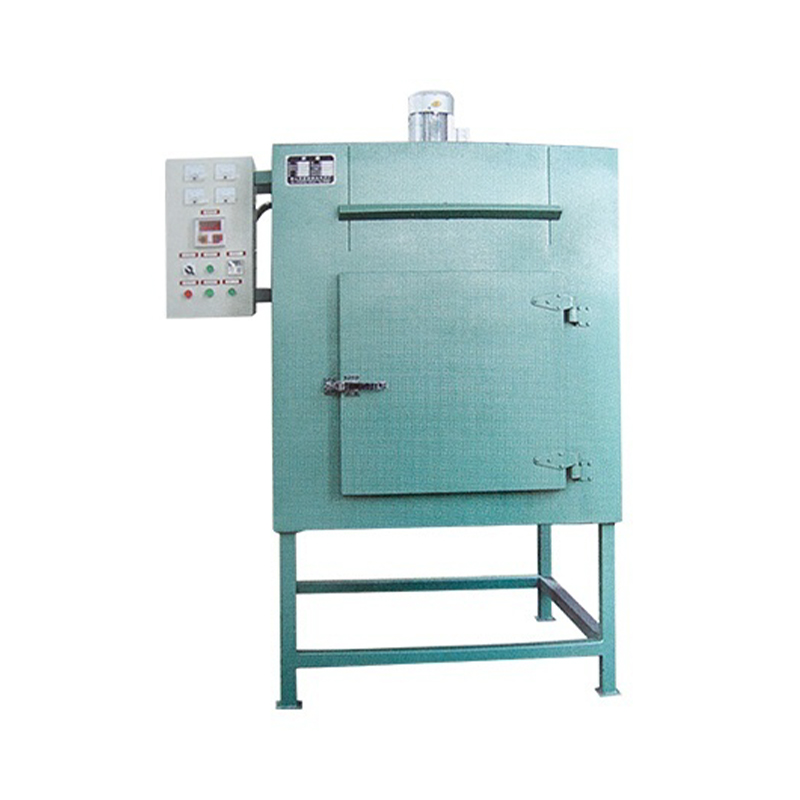
เตาอบรอบความร้อน ZKL Series 550 ℃เป็นอุปกรณ์อบแห้งอุตสาหกรรมที่มีประสิทธิภาพส...
ดูรายละเอียด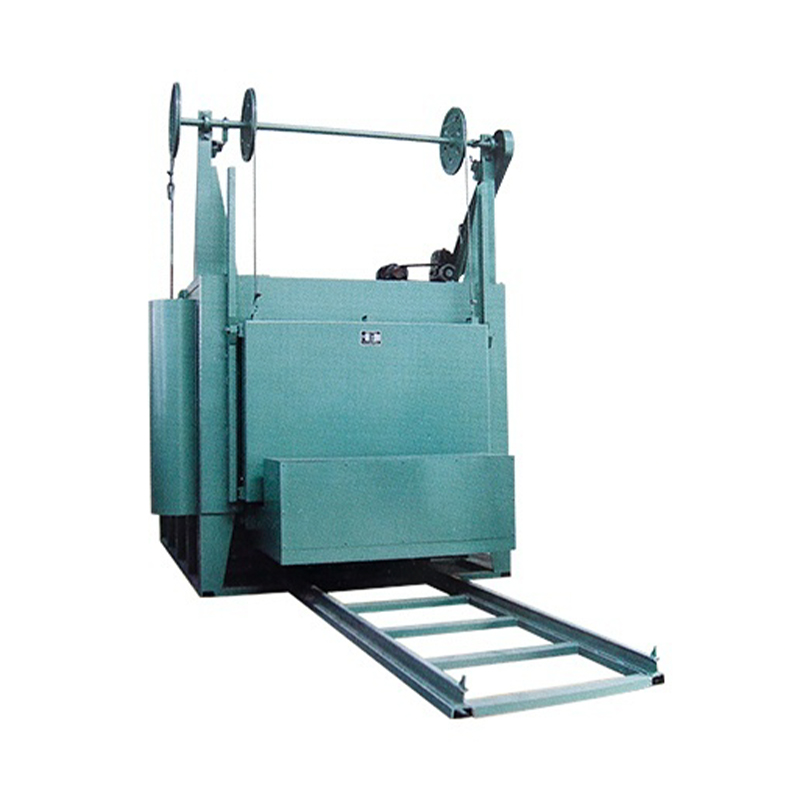
RT2 Series Furnace ความต้านทานต่อรถเข็นสามารถใช้สำหรับกระบวนการบำบัดความร้อนเ...
ดูรายละเอียด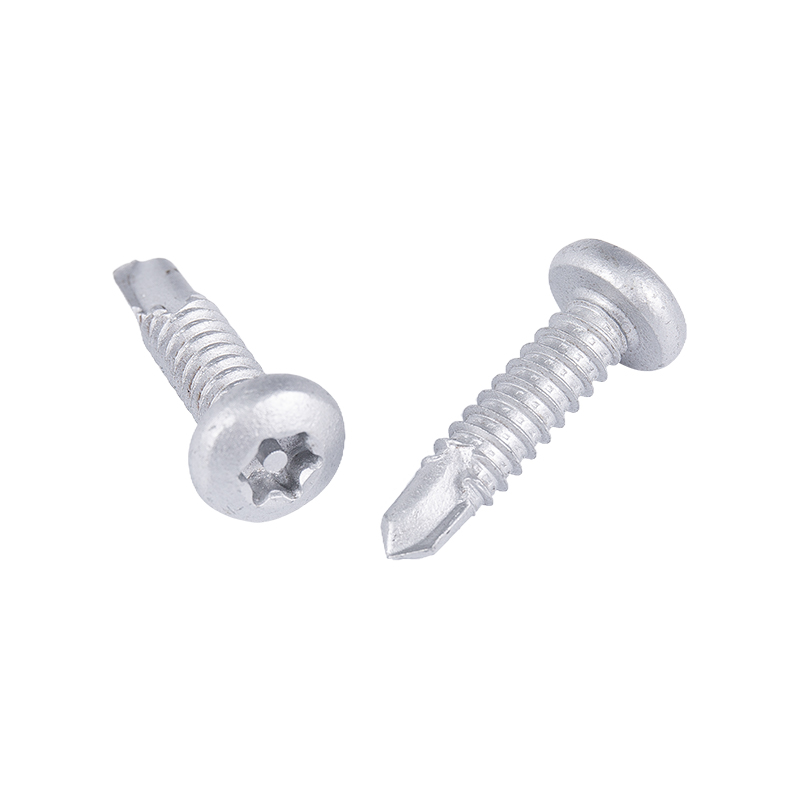
สกรูการเจาะตัวเองของ PAN PAN เป็นตัวยึดชนิดหนึ่งที่ใช้กันอย่างแพร่หลายในการก่...
ดูรายละเอียด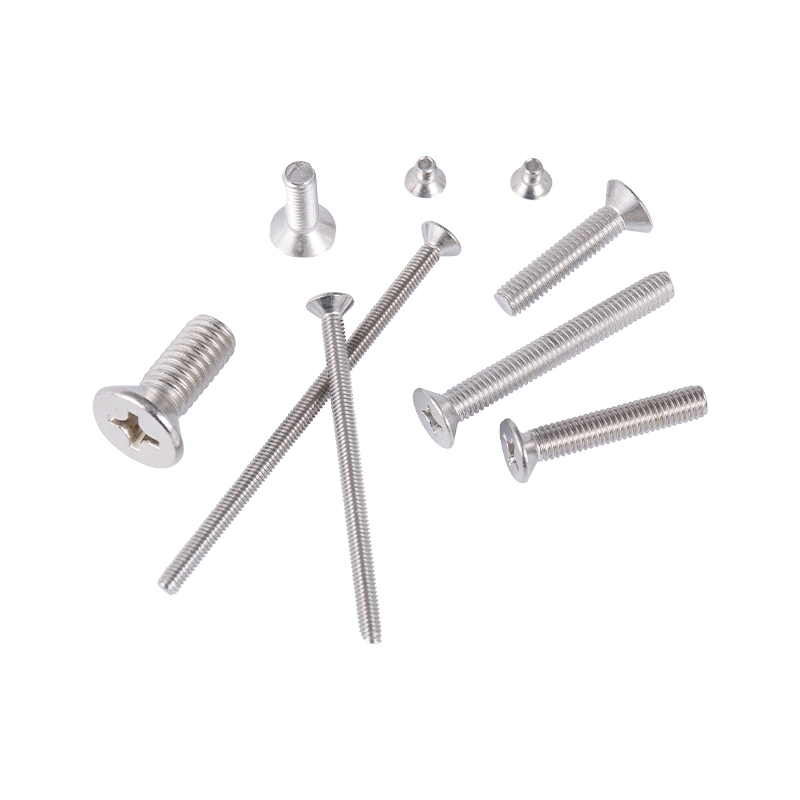
สกรูเครื่องเคาน์เตอร์ที่ใช้กันอย่างแพร่หลายในเครื่องจักรเฟอร์นิเจอร์อุปกรณ์อิ...
ดูรายละเอียด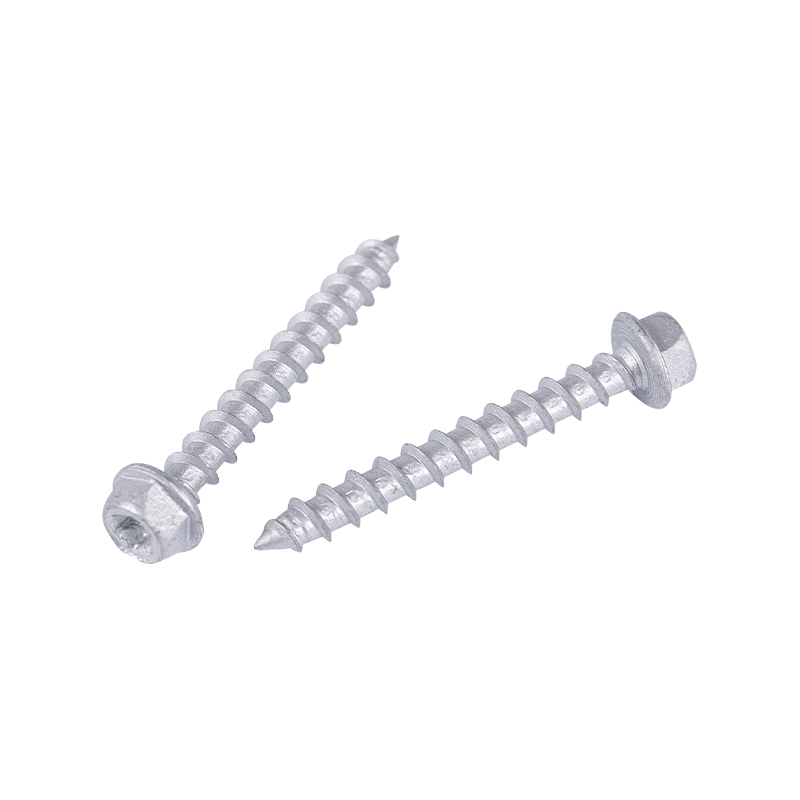
สกรูไม้เป็นตัวยึดชนิดหนึ่งที่ออกแบบมาโดยเฉพาะสำหรับไม้และใช้กันอย่างแพร่หลายใ...
ดูรายละเอียด
ปะเก็นโมโนเมอร์และปะเก็นที่มีความทรงจำเป็นวัสดุปิดผนึกสองประเภทที่ใช้กันอย่าง...
ดูรายละเอียด+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
หมายเลข 2155, ถนน Shuanglong, เขต Nanhu, Jia Xing City, Zhejiang Province
ลิขสิทธิ์ © บริษัท JIAXING ZHONGKE METIL CO. , LTD. สงวนลิขสิทธิ์ผู้ผลิตและผู้จัดจำหน่ายตัวยึดสแตนเลสความแข็งแรงสูงแบบกำหนดเอง